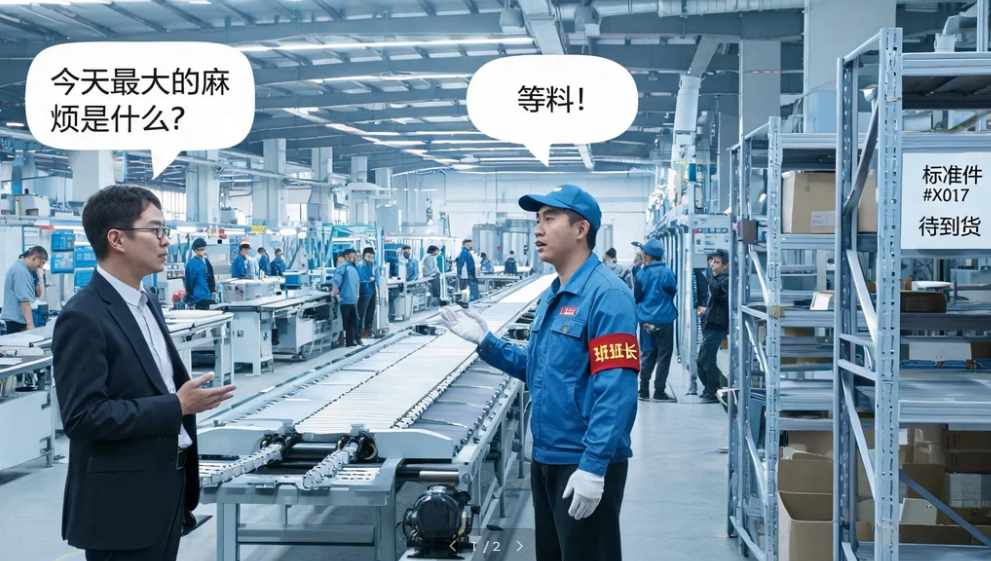
去车间问班组长:"今天最大的麻烦是什么?"十个里有八个会说"等料"。
不是设备故障,不是质量问题,是物料没到位。一条产线几十号人等着,因为缺一个小小的标准件,整条线停在那里。这种停线很少被认真统计,也很少出现在月度报告里,但它一年吞掉的钱,往往比设备改造预算还多。
一、为什么离散制造的齐套这么难
课件里对离散制造特征的总结很到位:多品种、小批量、订单变更和紧急插单频繁;BOM 层级深,设计变更、替代料、版本控制复杂;工艺路线长,跨车间、跨设备、外协工序较多;在制品分散,齐套、工装、人员技能影响开工;装配关系和关键件序列号追溯要求高;设备、工位和人员节拍差异形成动态瓶颈。
把这些特征翻译成物流语言,就是:一个产品可能要几百上千种物料,任何一种缺了都开不了工;计划天天在变,物料需求跟着变;外协工序还要把料送出去再收回来;不同工位的节拍不一样,配送早了堆在线边占地方,送晚了直接停线。
在这种复杂度下,靠人工 Excel 拉缺料表、靠仓管员凭经验催料,能撑到什么规模基本就到头了。
二、齐套配送的标准闭环
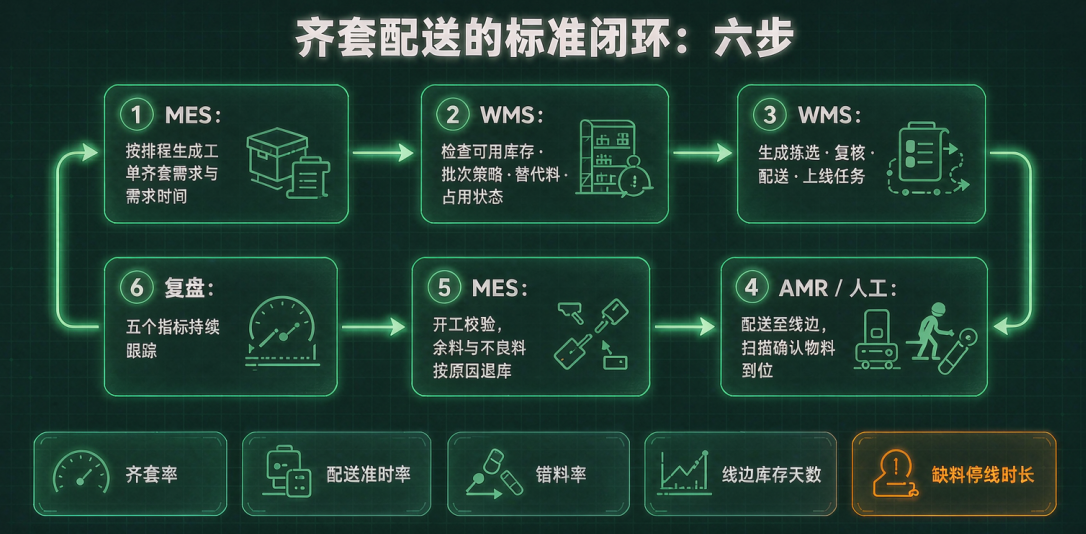
六步的闭环,逻辑非常清晰。
第一步,MES 根据排程生成工单齐套需求和需求时间。 注意这里的关键是"根据排程"。齐套需求不是按订单算的,是按工单的开工时间和工序算的,而且随着排程调整实时变化。
第二步,WMS 检查可用库存、批次策略、替代料和占用状态。 这个环节里"占用"两个字特别重要。账上有 100 个,但其中 60 个已经被别的工单预占了,实际可用只有 40 个。不做占用管理的系统,算出来的齐套率永远是虚高的。
第三步,WMS 生成拣选、复核、配送、上线任务。 从哪个库位取、按什么批次策略取(先进先出还是先到期先出)、谁来拣、走哪条路线,都由系统决定并下发。
第四步,AMR 或人工配送至线边,扫描确认物料到位。 到位确认这一步不能省。没有确认动作,系统就不知道物料是否真的到了工位,后续一切计算都是猜测。
第五步,MES 开工校验;余料、不良料按原因退库。 开工时校验物料是否齐套、是否正确,不齐套不允许开工。用剩下的料、发现的不良料,按原因分类退库,形成账务闭环。
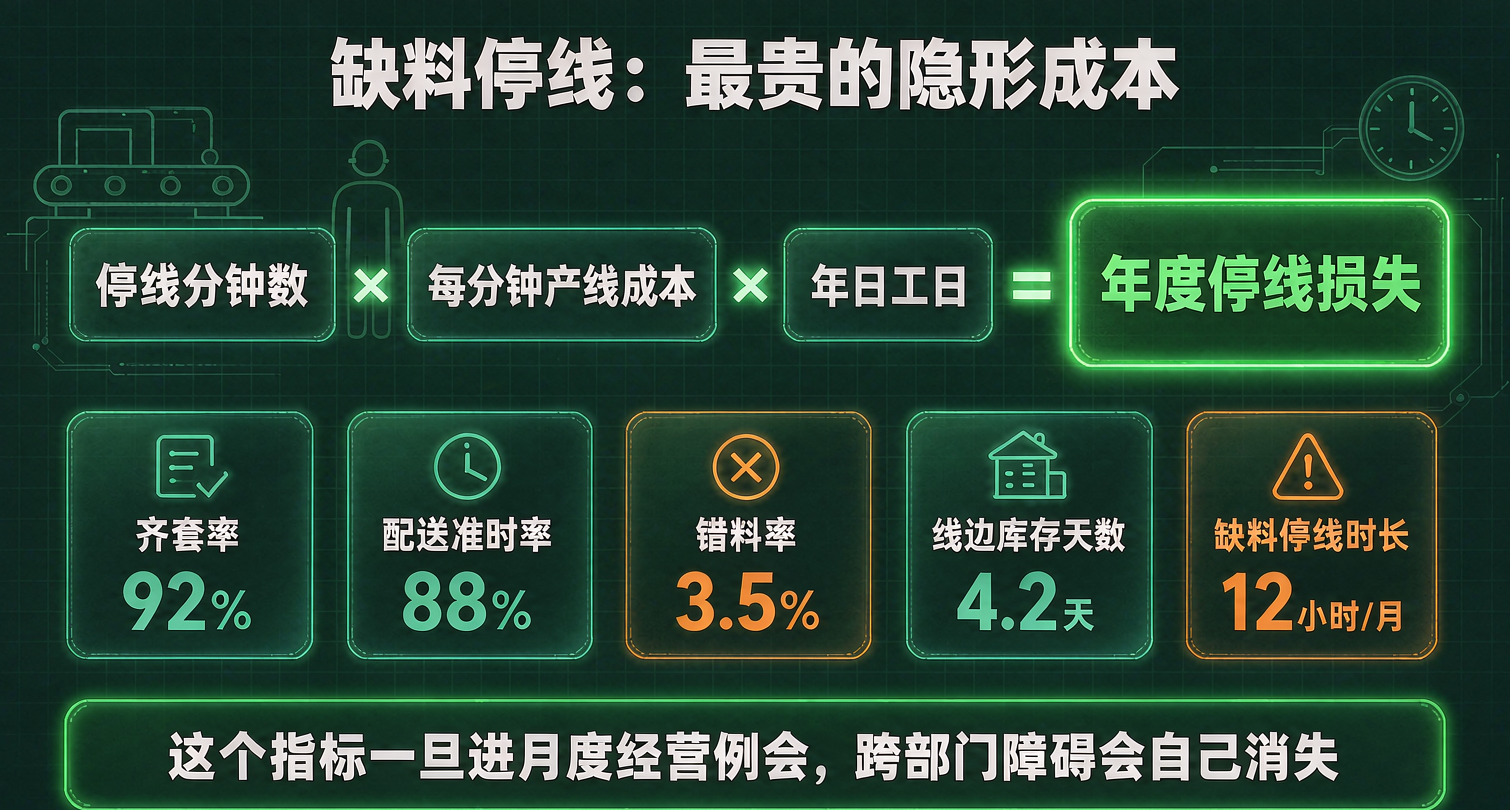
第六步,关键指标复盘。 齐套率、配送准时率、错料率、线边库存天数、缺料停线时长。
这六个指标里,最后一个最有说服力。缺料停线时长可以直接折算成钱:停线分钟数 × 每分钟的产线成本。这个数字摆出来,齐套项目的必要性就不用论证了。
三、另一种模式:拉动补料与超市管理
齐套配送适合多品种小批量,但对于重复制造和装配线,还有另一种更轻的模式——拉动。
适用场景是重复制造、装配线、标准容器配送。触发方式可以是看板、最小/最大库存、节拍消耗或空箱信号。
在这个模式下:WMS 管理线边库、工位库、容器和库存水位;MES 提供工单顺序、节拍、实际消耗和换型计划;WCS/AMR 根据优先级和交通状态调度配送。
课件里还列了几个容易忽略的细节。
区分计划领料、倒冲、按实耗、超耗补料。 这四种领料方式对应的账务处理完全不同,混用会导致成本核算失真。
容器必须有唯一标识,空满状态可追踪。 没有容器标识,拉动信号就无从谈起。空箱回流也是物流的一部分,只管满箱不管空箱,线边很快就会堆满空箱。
换型前清线、余料退库和账务处理必须闭环。 换型是线边最容易乱的时候,上一批的余料如果留在工位,混进下一批就是质量事故。
四、离散制造示例:汽车零部件的物流节奏
举汽车零部件的例子
冲压和机加环节,WMS 要管原材料批次、料架、余料;焊装环节是关键件顺序配送和空器具回收;涂装环节涉及涂料批次和危险品库存;总装环节是 SPS/JIT/JIS 配送和线边超市;成品环节是整车或成品的库位管理和发运排序。
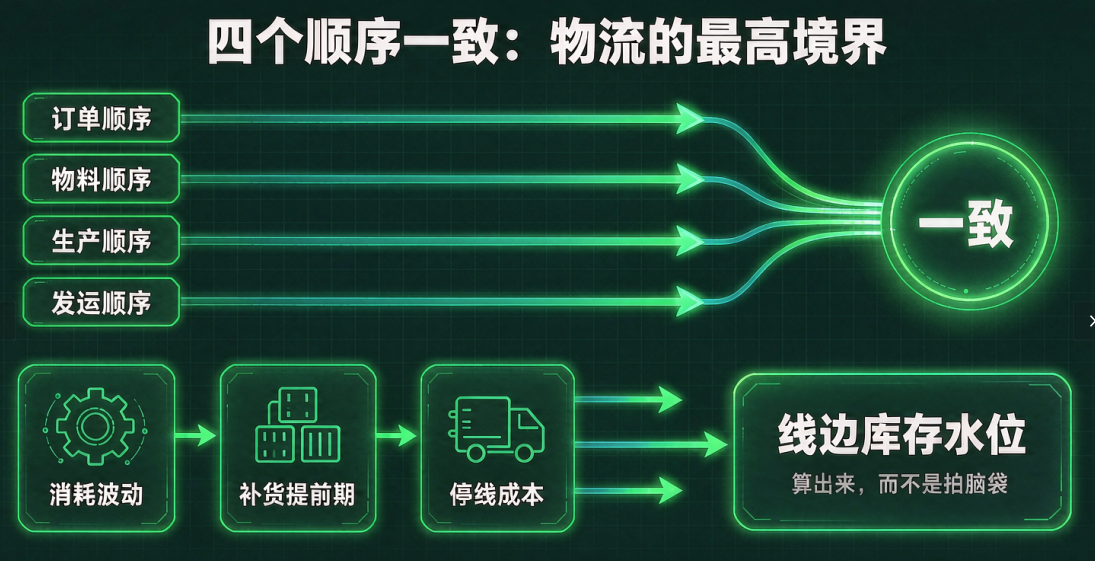
重点闭环是一句话:订单顺序、物料顺序、生产顺序和发运顺序一致。
这"四个顺序一致"是汽车物流的最高境界,也是很多企业追求的目标。顺序不一致会带来什么?总装线上车的配置顺序和物料配送顺序对不上,配送员就得在线边翻找,停线风险陡增。
五、线边库存的两难
线边库存是个典型的悖论:备多了占用资金、占用空间、增加呆滞风险;备少了停线风险高。
要解开这个悖论,靠的不是拍脑袋定一个天数,而是靠数据。
先看消耗波动。 每种物料的日消耗波动有多大?波动大的需要更高的安全库存,波动小的可以压得很低。
再看补货提前期。 从触发补料信号到物料真正到工位,需要多长时间?这个时间越短越稳定,安全库存就能压得越低。
最后看停线成本。 缺这种料导致停线,一分钟损失多少?损失高的物料,安全库存可以适当放宽。
把这三组数据放进去,线边库存水位就能算出来,而不是靠经验定。
六、给正在做物流规划的你三条建议
第一,先把库存准确率做上去,再谈自动化。 账实不符的情况下上 AGV,只会让错误跑得更快。库存准确率没到 99% 之前,自动化的收益要大打折扣。
第二,先做齐套可视化,再做齐套优化。 让所有人都能实时看到未来几小时的缺料风险,这件事本身就价值巨大。很多缺料是可以通过提前协调避免的,只是以前没人提前知道。
第三,把缺料停线时长作为一把手指标。 这个指标一旦进入月度经营例会,很多跨部门协调的障碍会自己消失。
七、外协工序:齐套链条上最容易断的一环
很多企业的齐套算得很准,唯独漏了外协。热处理、表面处理、铸锻、特殊检测这些工序要送出去做,物料一出厂门,可视性就没了。
闭环是这样的:ERP 或供应链系统创建外协采购或委外任务,MES 保留工序关系;WMS 按工单或批次完成外协发料、包装、交接和在途状态记录;供应商反馈开工、完工、实耗、合格数量和异常信息;回厂后 WMS 收货,QMS 执行检验,MES 完成外协工序过站;追溯链要连续关联外协批次、供应商、报告、物料和后续装配 SN。
关键指标是外协准时率、在途可视率、一次交检合格率、外协周期和账物差异。其中在途可视率最能反映管理水平——你知道有多少料在外面、在哪个供应商手上、预计什么时候回来吗?答不上来,主计划就是拍脑袋排的。
八、写在最后
物流在制造业里长期被当成辅助职能,但在离散制造里,它其实是决定交付能力的关键变量。计划再漂亮,排程算法再先进,物料没到位,一切都是零。
缺料停线的成本之所以“隐性”,不是因为它小,而是因为它散——散落在每一次短暂等待里,没人统计,也没人负责。把它显性化,可能就是你明年最划算的一笔改善。精工智能作为制造型企业数智化转型一站式落地服务商,更关注从齐套需求、库存占用、拣选配送、线边确认到外协在途可视这些具体场景出发,让物料按工单、按节拍、按顺序到位,而不是等停线了再追料。
精工智能数字化工厂,制造业Online,持续在场,赋能企业高质量发展。